Artykuł sponsorowany
Dlaczego dokładność detalu po obróbce CNC zależy od przygotowania, a nie tylko od maszyny
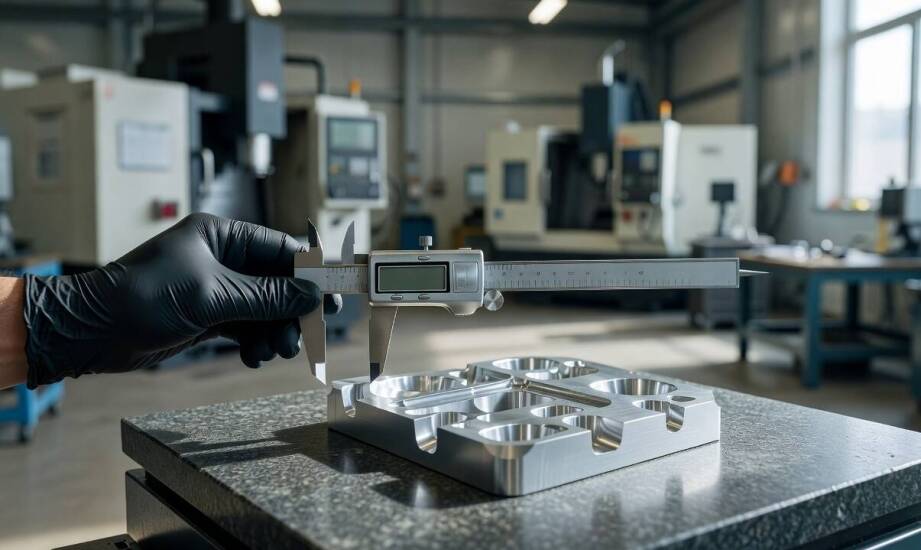
Sytuacja, w której z pozoru idealnie wykonany detal po zdjęciu z frezarki CNC odbiega od założonej geometrii, stanowi powszechne wyzwanie w praktyce przemysłowej. Mimo poprawnej dokumentacji technicznej oraz zweryfikowanego programu sterującego, odchyłki wymiarowe często ujawniają się dopiero podczas pomiarów na stole traserskim lub na etapie montażu całego zespołu. Problem ten rzadko wynika z błędu samej obrabiarki. Maszyna wykonuje jedynie narzucony kod, podczas gdy rzeczywista precyzja zależy od fizycznych właściwości materiału oraz poprawności przygotowania technologii. Parametry skrawania mogą być zgodne z zaleceniami producenta płytek, jednak ignorowanie wcześniejszych etapów procesu prowadzi do braku powtarzalności. Analiza błędów wymaga spojrzenia na cały łańcuch produkcyjny, od wyboru i weryfikacji surowca aż po metody mocowania na stole roboczym.
Wpływ stanu półfabrykatu i bazy mocowania na odchyłki wymiarowe
Surowy materiał trafiający na halę produkcyjną rzadko jest strukturą jednorodną i całkowicie wolną od naprężeń. Półfabrykaty zawierają zazwyczaj wewnętrzne siły resztkowe, które powstały na etapie walcowania hutniczego, odlewania pod ciśnieniem lub gwałtownego chłodzenia po obróbce cieplnej. Agresywne usuwanie wierzchnich warstw metalu podczas frezowania CNC powoduje nagłe uwolnienie tych sił. W rezultacie detal odkształca się sprężyście po zwolnieniu docisków, co prowadzi do utraty płaskości, zwichrowań oraz odchyłek już na początkowym etapie obróbki. Stan powierzchni, niejednolita twardość rdzenia oraz ewentualne wtrącenia strukturalne bezpośrednio wpływają na to, jak materiał zachowa się pod naporem narzędzia.
Ograniczenie tego zjawiska wymaga wdrożenia odpowiednich procedur technologicznych przed rozpoczęciem głównego skrawania. Naturalne sezonowanie, sztuczne starzenie w piecach lub obróbka wibracyjna pozwalają skutecznie wyeliminować wewnętrzne naprężenia półfabrykatu. Podział cyklu na odrębne operacje zgrubne i wykańczające to kolejny istotny krok. Wstępne zebranie największych naddatków uwalnia skumulowaną energię, a po ponownym zamocowaniu części maszyna może nadać jej ostateczne wymiary z dokładnością do setnych części milimetra.
Ogromne znaczenie dla finalnego kształtu przedmiotu ma również użyta baza mocowania. Inżynierowie projektują uchwyty, które zapewniają sztywne i powtarzalne pozycjonowanie, nie wywołując jednocześnie zgnieceń dociskowych. Minimalne przesunięcie elementu w imadle lub drgania wywołane brakiem podparcia zmieniają referencje wymiarowe całego układu. Dobór odpowiednich oprawek oraz geometrii ostrzy dostosowanej do specyfiki danego stopu minimalizuje opory skrawania i redukuje ryzyko powstawania wibracji, co bezpośrednio przekłada się na stabilność wymiarową.
Weryfikacja międzyoperacyjna a specyfika regeneracji zużytych części
Utrzymanie reżimu wymiarowego wymaga ciągłego monitorowania postępów bezpośrednio na obrabiarce. Kontrole międzyoperacyjne, realizowane za pomocą bezprzewodowych sond pomiarowych w przestrzeni roboczej maszyny lub ręcznych narzędzi metrologicznych, pozwalają wyłapać błędy geometrii przed przejściem do kolejnego etapu. Weryfikacja obejmuje kontrolę baz referencyjnych po operacjach zgrubnych, sprawdzanie bicia promieniowego czy ocenę chropowatości. Zintegrowana kontrola jakości eliminuje ryzyko wyprodukowania wadliwych serii i zapobiega powielaniu błędu z jednego gniazda obróbczego na kolejnych stanowiskach.
Nieco inne podejście do precyzji obowiązuje w sytuacji, gdy celem procesu nie jest nowa produkcja, lecz jednostkowa regeneracja zużytych elementów mechanicznych. W przypadku naprawy podzespołów dla sektora budowlanego czy górniczego, odtwarzanie wymiarów nominalnych ze starego rysunku technicznego często mija się z celem. Gniazda współpracujące, wały oraz oprawy łożyskowe ulegają naturalnemu wytarciu w trakcie wieloletniej eksploatacji. Właściwa regeneracja polega na odtworzeniu wymaganego pasowania całego układu, a nie na kopiowaniu pierwotnych wartości jednej części. Wymaga to najpierw precyzyjnego pomiaru rzeczywistego stanu podzespołu, a dopiero później wygenerowania ścieżki narzędzia, która uwzględni bieżący stopień zużycia reszty mechanizmu.
Ostateczna dokładność metalowych detali wynika ze spójności technologicznej. Zaczyna się od odprężenia materiału, przechodzi przez stabilne mocowanie, a kończy na zoptymalizowanej sekwencji skrawania i rygorystycznej kontroli. Zaniedbanie któregokolwiek z tych etapów osłabia efektywność najlepszych programów sterujących. Realizując zaawansowane zlecenia produkcyjne dla branży motoryzacyjnej czy okrętowej, inżynierowie z toruńskiej spółki TOR-TECH opierają się na kompleksowym planowaniu technologii przed uruchomieniem wrzeciona. Wykonywana w nowoczesnym parku maszynowym obróbka metali w Toruniu, wsparta certyfikatami jakościowymi PN-EN ISO 3834-2 oraz normą spawalniczą PN-EN 1090-2 (EXC3), stanowi przykład restrykcyjnego podejścia do procesu produkcji. Taka organizacja pracy udowadnia, że za powtarzalnym detalem stoi głęboka wiedza o fizyce skrawania, a nie tylko wysokie parametry samej obrabiarki.
Kategorie artykułów
Polecane artykuły

Wpływ technologii zdalnego sterowania na użytkowanie pieca co na drewno i węgiel o mocy 8 kW

Zastosowanie retencyjnych rozwiązań w projektowaniu nowoczesnych oczyszczalni

Zastosowanie śrubowych i sprężynowych złączek w instalacjach przemysłowych
